
高端制造與國際貿易區
長160米、寬10米的BOPP(雙向拉伸聚丙烯)生產線,猶如一條長龍橫臥在車間中央高速運轉。塑料顆粒原料從投料機加入,再從擠出機吐出,經過縱橫40倍的拉伸,變成比頭發絲還薄的薄膜,以每分鐘400米至500米的速度狂飆卷繞。這是記者在蘇州昆嶺薄膜工業有限公司生產車間見到的一幕。
“這感覺就像是在開一輛10米寬、時速400公里的超級賽車,稍有不慎就會‘翻車’。”車間里,熱浪陣陣卻沒有工人,全靠智能設備有序運轉。生產經理陳新均迎著輥軸帶起的陣陣熱風介紹,今年初公司入選最新一批全球“燈塔工廠”,是中國軟包裝行業首座生產效率型燈塔工廠。
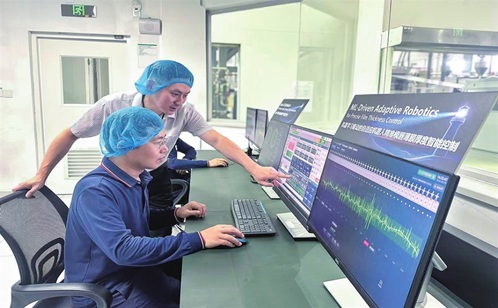
把43個螺栓交給“AI”
薄膜產品應用廣泛,我們日常吃的薯片、餅干、奶制品等,其包裝材料就出自這家公司。但要把薄膜做到10至20微米厚,且均勻度偏差要控制在0.2微米以內,難度極高。
“過去最頭疼的就是調厚度。”陳新均指著生產線前端一排43個螺栓說,10米寬的薄膜在幾百個參數的控制下稍有波動就會產生厚度偏差。螺栓的用處是配合在線測厚儀實現薄膜厚度的閉環控制。以前,厚度的調節全靠老工人拿著扳手憑經驗人工微調,但是效率不盡如人意,往往是等發現厚度偏差,較多的廢料已經產生了。“現在有了AI,這些問題都迎刃而解。”
昆嶺薄膜在數字化轉型中,由公司的生產部門專家與數字創新部的數字專家協同創新,前者講透痛點與需求,后者攻堅算法與架構——雙方反復討論、緊密碰撞,共同推動自適應機器人和AI機器學習模型在產線成功落地。
如今走進中控室,屏幕上跳動著的一條曲線,就表示監測薄膜的厚度均勻性。一旦曲線微動,AI算法瞬間完成計算,向產線的自適應機器人下達指令,實現厚度自動調整,全程無需人員干預。“這套系統就是我們的‘自動駕駛’。”陳新均說,“算法推送最優方案,由現場的機器人完成自動調節。”
給工業油斑安裝“預警”
除了控制厚度的均勻度,高速運轉中的油污和斷頭破膜,也曾是困擾車間的另一大頑疾。塑料原料在高溫下易產生油氣凝結滴落造成瑕疵;而極薄薄膜在每分鐘500米的高速拉伸下,一旦斷頭就會引發停機。
如何攻堅?公司組建了跨界敏捷小組。陳新均帶領技術骨干把油污容易產生的區域、斷膜前的張力和溫度異常等現場“暗號”詳細梳理出來;數字創新部的專家據此安裝了AI視覺傳感器,并開發出AI破膜根因診斷模型。
以前要等油污落到膜上造成廢品,人工才能發現。如今,AI預警與APS智能排產系統相連,通過算法實時捕獲缺陷風險,還能提前預測油污源頭,并在最合適的轉產或停機節點提醒工人定向清潔,把“事后救火”變成“事前預防”。
有了AI破膜根因診斷模型的輔助,系統還可以實時調取拉伸張力、烘箱溫度、邊緣厚度、輥軸震動等幾百個關聯數據,秒級定位引發破膜的誘因。“以前斷膜找原因靠猜,現在算法直接開出‘診斷單’,教我們怎么避開破膜臨界點,非計劃停機率大大降低。”陳新均說。
給“極速挑戰”穩“油門”
控制室內的數字孿生大屏,就是車間的智能駕駛艙。
“這臺機器有300多個關鍵參數,溫度、拉伸比、風速……牽一發而動全身。”陳新均指著大屏上的數據流說,公司生產“小批量、多批次”的定制化訂單時,如果頻繁轉產提速極易導致薄膜拉斷及產品質量偏移,以前提速全憑老隊長經驗,試錯成本極高。
面對這個業務痛點,數字團隊又研發出“自動駕駛”提速模型。系統實時評估運行穩定性,在質量達標時推薦最佳提速節奏與參數組合,就像給產線裝上了“定速巡航”。“現在提速不用憑運氣踩油門,算法會告訴你每次加到多少最穩。”陳新均說,這讓產線在保障微米級品質的同時,實現了提速降本與高效轉產。
主理人心得
數字化
陳新均 生產專家不能閉門造車,數字化也不是憑一己之力就能搞成的。作為生產端的“數字轉譯員”,我們帶頭擁抱新科技,把一線最真實、最痛的生產難題翻譯給數字創新專家。當生產經驗遇上AI算法,我們不僅打通了生產線上的堵點痛點,更讓傳統制造業煥發出了全新的活力。
主辦單位:蘇州工業園區管理委員會
技術支持:蘇州工業園區大數據管理中心
地址:蘇州工業園區現代大道999號
蘇ICP備06048641號
網站標識碼3205900024
 蘇公網安備32059002001771號
推薦使用1920*1080分辨率,并使用IE11及以上版本瀏覽器 網站支持 IPV6